前陣子有個做汽車內飾復合材料的客戶,拉了一整托盤廢品來廠里,說是門板包覆用的多層復合材料,表層是PVC革,中間是發泡層,底層是無紡布,用膠水粘的,結果做完放了一個月,邊角開始起翹,用手一撕,三層直接分家。他找了好幾家膠水供應商調配方,換了三四種膠,問題還是沒解決。我看了看他的樣品,問他用的是熱壓工藝還是冷壓,他說冷壓。我告訴他,問題不出在膠水上,出在工藝路線上——多層復合材料粘接,尤其是有發泡層這種彈性體參與的,用液態膠冷壓,應力釋放不均勻,分層是遲早的事。
先說說為什么多層復合材料容易粘不牢。很多人以為粘接強度只取決于膠水好不好,其實不是。多層復合材料由不同材質的層疊而成,每一層的熱膨脹系數、彈性模量、表面能都不一樣。用液態膠水粘接時,膠層在固化過程中會有收縮,不同層之間的收縮率不一致,就會產生內應力。時間一長,或者在高溫高濕環境下,內應力釋放,就出現了起泡、分層、脫膠。尤其是中間有發泡層或者海綿層的結構,這些彈性材料在壓力下會變形,卸壓后又想恢復原狀,粘接界面一直在受力,普通膠水根本扛不住。
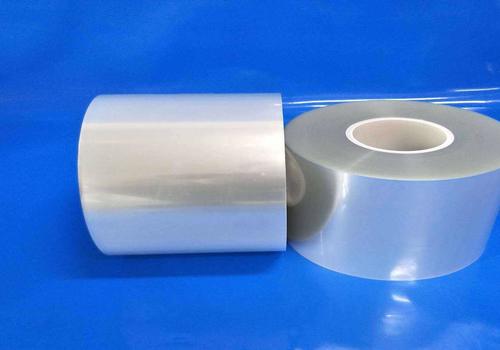
PET雙面熱封膜解決這個問題的邏輯,跟傳統膠水完全不一樣。它不是靠化學反應固化,而是靠熱熔粘接。PET雙面熱封膜是一種三層結構的產品,中間是PET基材,兩面涂布了熱熔膠層。使用時把膜放在兩層材料之間,通過加熱加壓,讓熱熔膠層熔化,把上下兩層牢牢“焊”在一起。這個過程有幾個關鍵優勢。一是粘接沒有化學反應,不存在固化收縮的問題,內應力小得多。二是熱熔膠的流動性好,在加熱加壓狀態下能充分浸潤材料表面,填補微觀不平整,接觸面積大,粘接強度自然高。三是PET基材本身起到一個“應力緩沖層”的作用,不同層之間的熱膨脹差異被基材吸收,不會直接傳到粘接界面上。
實際應用中的工藝指導,我覺得比產品本身更重要。很多客戶買了PET雙面熱封膜回去,做出來的效果不理想,十有八九是工藝參數沒調對。結合我們這些年給電子、汽車、包裝等行業配套的經驗,總結了幾個關鍵點。
第一個是溫度。熱封溫度要根據你復合的材料來定。如果兩層都是耐高溫材料,比如PET膜或者金屬箔,熱封溫度可以設高一點,在160到180度之間。如果有一層是發泡材料或者低熔點材料,溫度就得往下調,控制在120到140度,時間適當延長。溫度太低,熱熔膠沒完全熔化,粘不住;溫度太高,發泡層可能塌陷或者變形。我們通常會建議客戶先做溫度梯度測試,從120度到180度每隔10度試一組,找到那個“既粘得牢又不傷材料”的最佳點。
第二個是壓力和時間。這兩者是聯動的,壓力大可以適當縮短時間,壓力小就得延長時間。對于硬質材料復合,比如PC板貼PET膜,壓力可以大一些,時間短一些。對于軟質材料,比如泡棉或者織物,壓力不能太大,否則會把泡棉壓死,失去彈性。一般建議壓力控制在0.3到0.5兆帕,時間根據設備類型,平板熱壓機10到30秒,輥式復合機則根據線速度調整。
第三個是表面處理。這個容易被忽略。如果你的基材表面有油污、脫模劑或者粉塵,再好的熱封膜也粘不住。復合前最好用酒精擦拭或者電暈處理,提高表面能。尤其是PP、PE這類惰性材料,不做表面處理的話,熱熔膠很難浸潤上去。
如果你是做多層復合材料的廠家,手頭正在被粘接不牢的問題困擾,或者正準備開發新產品需要選擇合適的粘接方案,咱們這邊可以提供PET雙面熱封膜樣品和配套的工藝參數建議。把你的材料結構、厚度、使用環境發過來,我讓工程師幫你匹配最合適的熱封膜型號,同時給出一份針對你設備和材料的工藝參數參考表。材料是基礎,工藝是關鍵,兩者都到位了,粘接不牢這個問題基本就解決了。